Keuringscertificaat
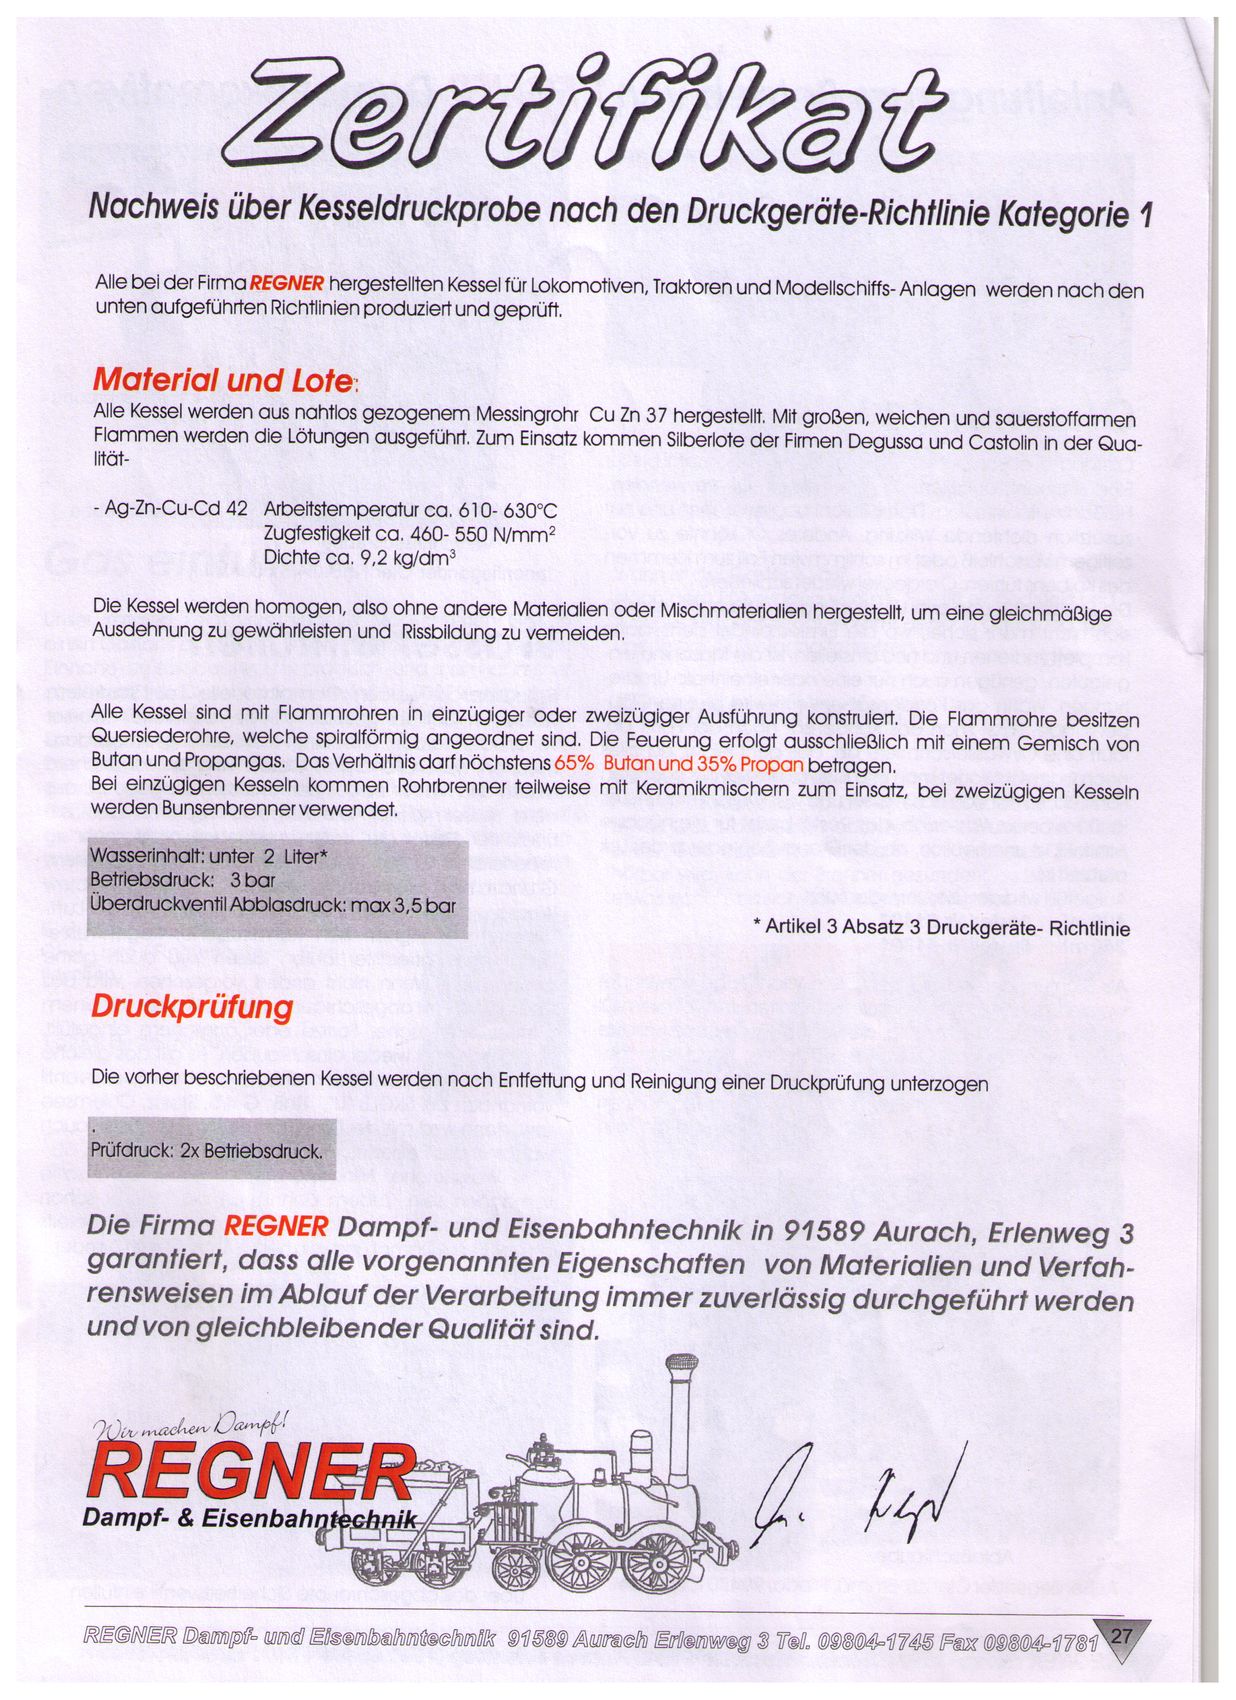
Bewijs van de keteldrukproef volgens de Drukapparatuurrichtlijn (categorie 1). Bewaar dit certificaat — het hoort bij je ketel.
Alle door Regner gemaakte ketels voor locomotieven, tractoren en modelschepen worden volgens onderstaande richtlijnen geproduceerd en gekeurd.
- Waterinhoud
- < 2 liter
- Bedrijfsdruk
- 3 bar
- Veiligheidsklep
- max. 3,5 bar afblaasdruk
- Proefdruk
- 2× = ca. 6 bar
De waterinhoud onder 2 liter valt onder artikel 3, lid 3 van de Drukapparatuurrichtlijn. In de praktijk laat je de loc rond 2–2,5 bar rijden (zie Bediening); de veiligheidsklep blaast af bij ca. 3,5 bar.
Materiaal & soldeer
Alle ketels worden gemaakt van naadloos getrokken messingbuis Cu-Zn 37. De soldeerverbindingen worden uitgevoerd met grote, zachte, zuurstofarme vlammen. Er worden zilversoldeer van Degussa en Castolin gebruikt, kwaliteit Ag-Zn-Cu-Cd 42:
- Werktemperatuur: ca. 610–630 °C
- Treksterkte: ca. 460–550 N/mm²
- Dichtheid: ca. 9,2 kg/dm³
De ketels worden homogeen gemaakt — dus zonder andere of gemengde materialen — om een gelijkmatige uitzetting te waarborgen en scheurvorming te voorkomen.
Constructie & stook
Alle ketels zijn gebouwd met vlampijpen in enkel- of dubbeltreks-uitvoering. De vlampijpen hebben spiraalvormig geplaatste dwarse kookbuizen (Quersiederohre). Het stoken gebeurt uitsluitend met een mengsel van butaan en propaan; de verhouding mag hooguit 65% butaan en 35% propaan zijn.
Enkeltreks-ketels gebruiken deels buisbranders met keramische mengers; dubbeltreks-ketels gebruiken Bunsenbranders.
Drukproef
De ketels worden na ontvetten en reinigen onderworpen aan een drukproef met een proefdruk van 2× de bedrijfsdruk (ca. 6 bar).
"De firma Regner Dampf- und Eisenbahntechnik te 91589 Aurach, Erlenweg 3, garandeert dat alle bovengenoemde eigenschappen van materialen en werkwijzen tijdens de verwerking steeds betrouwbaar worden uitgevoerd en van gelijkblijvende kwaliteit zijn."
— "WIR MACHEN DAMPF!" · REGNER
Het originele certificaat
Vertaald van scanpagina 27. Bekijk het origineel →